A জলবাহী বাতা একটি ওয়ার্কহোল্ডিং ডিভাইস যা একটি ওয়ার্কপিসে ক্ল্যাম্পিং বল তৈরি এবং ধরে রাখতে চাপযুক্ত হাইড্রোলিক তরল ব্যবহার করে। সিএনসি মেশিনিং এবং অন্যান্য উত্পাদন প্রক্রিয়াগুলিতে, হাইড্রোলিক ক্ল্যাম্পগুলি মিলিং, ড্রিলিং, টার্নিং এবং গ্রাইন্ডিংয়ের সময় অংশগুলিকে শক্তভাবে রাখে, যাতে মাত্রিক নির্ভুলতা এবং পৃষ্ঠের ফিনিস উত্পাদন চলাকালীন প্রতিটি অংশে সামঞ্জস্যপূর্ণ থাকে।
একটি সাধারণ হাইড্রোলিক ক্ল্যাম্পিং সিস্টেমের তিনটি মূল উপাদান রয়েছে: ক জলবাহী শক্তি ইউনিট যা চাপযুক্ত তেল প্রবাহ, ক্ল্যাম্পিং সিলিন্ডার বা অ্যাকচুয়েটর তৈরি করে যা সেই চাপকে যান্ত্রিক হোল্ডিং ফোর্সে রূপান্তর করে, এবং ভালভ, হোস এবং ফিটিং সহ একটি নিয়ন্ত্রণ সার্কিট যা ক্ল্যাম্পিং গতি, চাপ এবং সময় নিয়ন্ত্রণ করে।
নির্মাতারা প্রাথমিকভাবে জন্য জলবাহী clamps চয়ন পুনরাবৃত্তিযোগ্যতা . একটি ম্যানুয়াল ভিস অপারেটর শক্তি এবং অনুভূতি উপর নির্ভর করে; একটি হাইড্রোলিক ক্ল্যাম্প প্রতিটি চক্রে একটি অভিন্ন বল প্রয়োগ করে, যা মেশিনিং বৈচিত্রের সবচেয়ে ঘন ঘন কারণগুলির একটিকে সরিয়ে দেয়। হাইড্রোলিক ক্ল্যাম্পগুলি একটি কমপ্যাক্ট পদচিহ্নে অনেক বেশি শক্তি সরবরাহ করে, এই কারণেই তারা আধুনিক মেশিনিং সেন্টার, স্থানান্তর লাইন এবং নমনীয় উত্পাদন ব্যবস্থায় মানক সরঞ্জাম।
কিভাবে একটি হাইড্রোলিক ক্ল্যাম্প কাজ করে?
কাজের নীতি সোজা। একটি বৈদ্যুতিক মোটর একটি হাইড্রোলিক পাম্প চালায়, সাধারণত একটি গিয়ার পাম্প, যা একটি জলাধার থেকে তেল টেনে নেয় এবং এটিকে একটি দিকনির্দেশক নিয়ন্ত্রণ ভালভের মাধ্যমে ক্ল্যাম্পিং সিলিন্ডারের দিকে ঠেলে দেয়। তেল চাপের বন্দরে প্রবেশ করার সাথে সাথে পিস্টনটি প্রসারিত হয় এবং সুইং আর্ম বা ক্ল্যাম্প ব্লকটিকে ওয়ার্কপিসের উপর নিচে নিয়ে যায়। যখন দিকনির্দেশক ভালভ স্থানান্তরিত হয়, তেল ট্যাঙ্কে ফিরে আসে এবং ক্ল্যাম্প খোলে।
বেশিরভাগ মেশিন টুল ক্ল্যাম্পিং সার্কিট ব্যবহার করে ডবল-অভিনয় সিলিন্ডার , যা বাতা চাপ এবং মুক্তি চাপ প্রয়োজন. একক-অভিনয় সংস্করণগুলি একটি স্প্রিং রিটার্ন ব্যবহার করে এবং শুধুমাত্র একটি দিকে চাপের প্রয়োজন হয়, যা তাদের সহজ কিন্তু ধীর করে তোলে। ক্ল্যাম্পিং বল কার্যকর পিস্টন এলাকা দ্বারা গুণিত জলবাহী চাপ সমান। 100 বারে একটি 63 মিমি বোরের সিলিন্ডার, উদাহরণস্বরূপ, কোনো লিভার অনুপাত প্রয়োগ করার আগে প্রায় 31 kN উত্পাদন করে।
এক বিন্দু প্রায়ই ভুল বোঝা যায়: ক্ল্যাম্প বডি ক্ল্যাম্পিং বল নির্ধারণ করে না। পাওয়ার ইউনিট এবং প্রেসার রিলিফ ভালভ সেটিং করে। এই কারণেই পাওয়ার ইউনিট নির্বাচন করা বাতা নিজেই নির্বাচন করার মতো গুরুত্বপূর্ণ। সার্কিটের ভিতরে চাপ, প্রবাহ এবং দিকনির্দেশক ভালভগুলি কীভাবে একসাথে কাজ করে তা বোঝার জন্য, পর্যালোচনা করুন জলবাহী সিস্টেমের কাজের নীতি আমাদের শিল্প খবর ব্যাখ্যা.
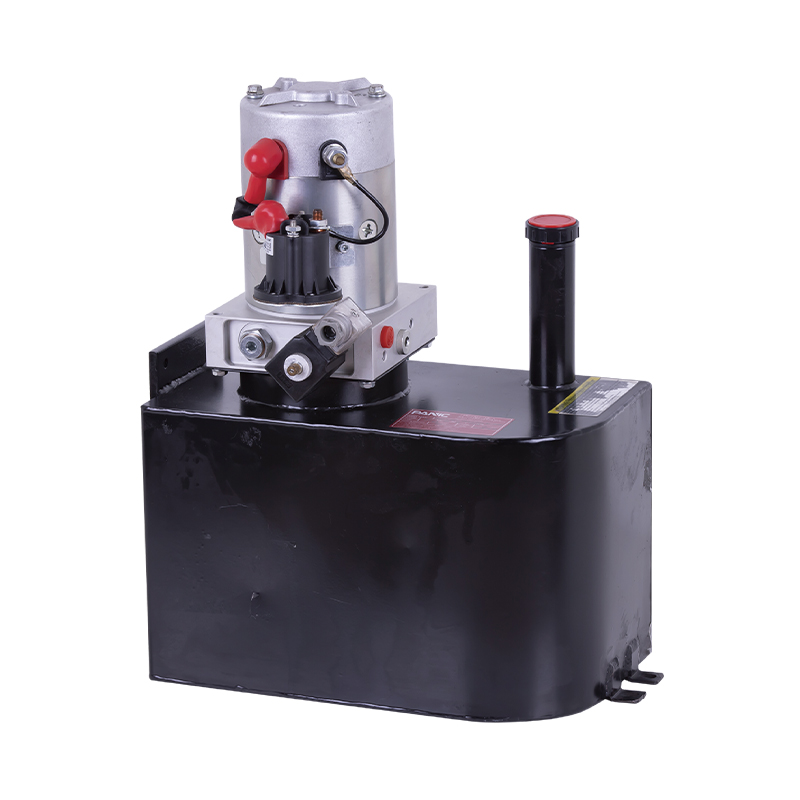
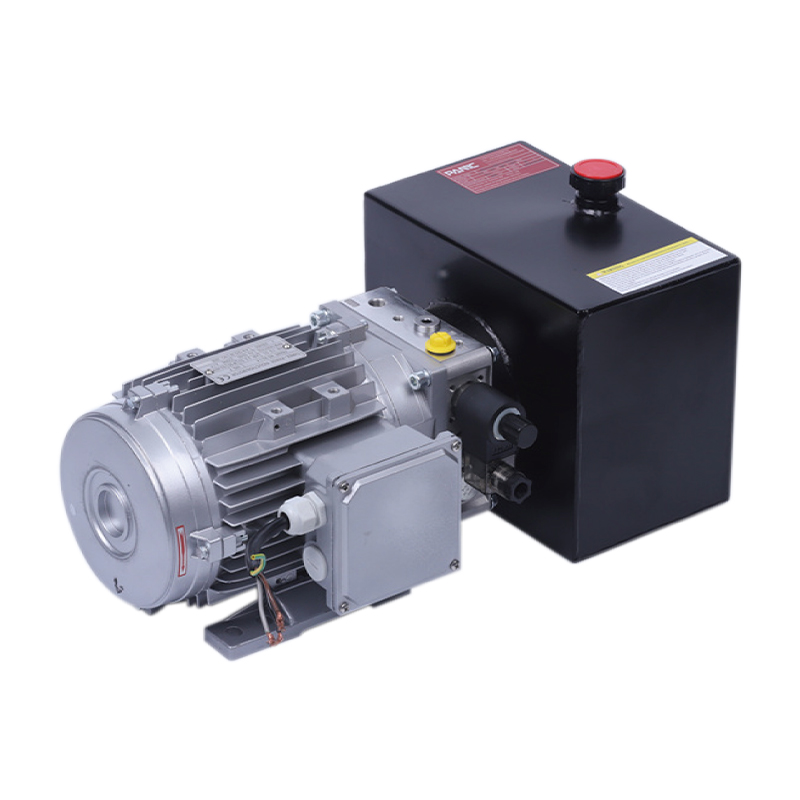
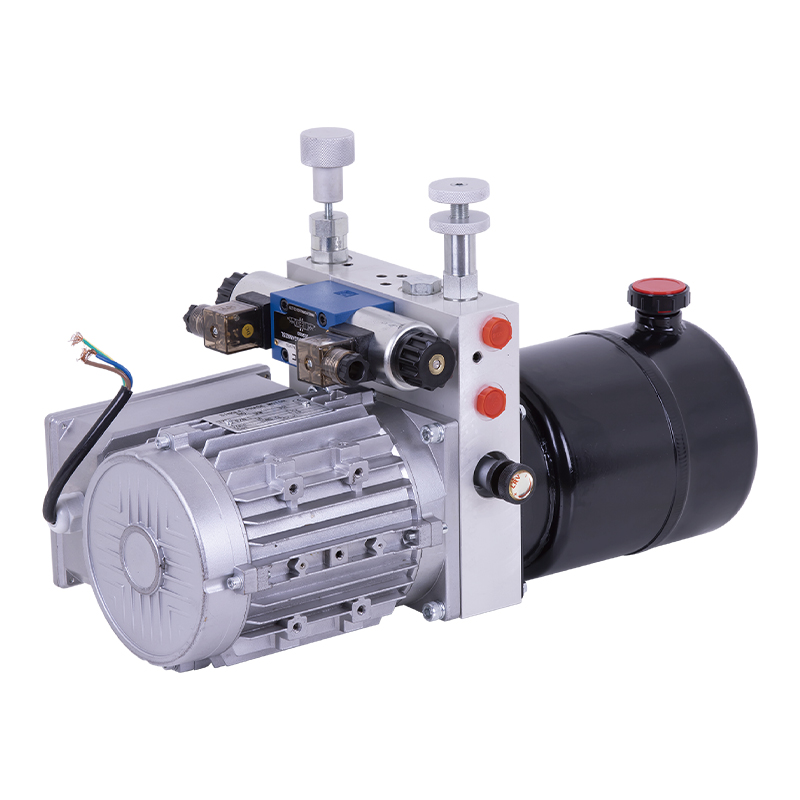
 মেশিন টুলের জন্য হাইড্রোলিক ক্ল্যাম্পিং পাওয়ার ইউনিট এই কমপ্যাক্ট পাওয়ার ইউনিটটি একটি হাইড্রোলিক লক সহ স্থিতিশীল ক্ল্যাম্পিং চাপ বজায় রাখে, একটি শক্তি-সাশ্রয়ী বিরতিমূলক মোটর বৈশিষ্ট্যযুক্ত এবং নমনীয় মেশিন টুল ইন্টিগ্রেশনের জন্য মোটর এবং ভোল্টেজ বিকল্পগুলি অফার করে। পণ্য দেখুন →
হাইড্রোলিক ক্ল্যাম্পের প্রধান প্রকার
হাইড্রোলিক ক্ল্যাম্পগুলি বিভিন্ন যান্ত্রিক কনফিগারেশনে আসে, প্রতিটি একটি নির্দিষ্ট ওয়ার্কহোল্ডিং জ্যামিতির জন্য ডিজাইন করা হয়েছে। মেশিন টুলস এবং ফিক্সচারে পাওয়া সবচেয়ে সাধারণ প্রকারগুলি নীচে বর্ণনা করা হয়েছে।
সুইং Clamps
একটি সুইং ক্ল্যাম্প তার বাহুটিকে ওয়ার্কপিসের উপরে অবস্থানে ঘোরায় এবং তারপরে ক্ল্যাম্প করার জন্য উল্লম্বভাবে নীচে চলে যায়। সুইং কোণ সাধারণত 30, 45, বা 90 ডিগ্রী হয়। সুইং ক্ল্যাম্পগুলি টপ ক্ল্যাম্পিংয়ের জন্য সবচেয়ে জনপ্রিয় পছন্দ কারণ তারা লোডিং এরিয়াকে সম্পূর্ণ খোলা রেখে দেয়। উপলব্ধ বল সাধারণত থেকে রেঞ্জ 5 kN থেকে 50 kN .
ব্লক এবং লিঙ্ক Clamps
এই লো-প্রোফাইল ক্ল্যাম্পগুলি একটি কোণে অংশটিকে নীচে টানছে। এগুলি কমপ্যাক্ট ফিক্সচারে কার্যকর যেখানে স্ট্রোকের দৈর্ঘ্য সীমিত। ক্ল্যাম্পিং বল একটি লিঙ্ক প্রক্রিয়ার মাধ্যমে প্রেরণ করা হয়, যা একটি অনুভূমিক হোল্ড-ডাউন প্রভাবও তৈরি করে যা ভারী কাটার সময় অংশটিকে উত্তোলন থেকে বাধা দেয়।
এজ ক্ল্যাম্পস
এজ ক্ল্যাম্পগুলি পাশ থেকে ওয়ার্কপিসের কাছে যায়, টুল অ্যাক্সেসের জন্য পুরো উপরের পৃষ্ঠটি পরিষ্কার করে। অনেক হাইড্রোলিক এজ ক্ল্যাম্প একটি উল্লম্ব পুল-ডাউনের সাথে একটি অনুভূমিক ধাক্কাকে একত্রিত করে, যা অ্যালুমিনিয়াম হাউজিং এবং কভার প্লেটের মতো পাতলা বা ওয়ারপেজ-প্রবণ অংশগুলির জন্য অপরিহার্য।
Colets এবং Mandrels প্রসারিত
এই ক্ল্যাম্পগুলি একটি বোর বা একটি মেশিনযুক্ত বৈশিষ্ট্যের ভিতর থেকে বাইরের দিকে প্রসারিত হয়। এগুলি গিয়ার, হাতা এবং কাস্টিংয়ের জন্য আদর্শ যা অবশ্যই অভ্যন্তরীণ ব্যাসের উপর অবস্থিত। রেডিয়াল সম্প্রসারণ অংশটিকে কেন্দ্র করে এবং ক্ল্যাম্পিং বলকে পরিধির চারপাশে সমানভাবে বিতরণ করে, পাতলা-প্রাচীরের উপাদানগুলিতে বিকৃতি হ্রাস করে।
হাইড্রোলিক Vises
হাইড্রোলিক অ্যাকচুয়েশন সহ সেলফ-সেন্টারিং বা ফিক্সড-জওয়ার ভিসগুলি প্যালেটাইজড মেশিনিং সিস্টেমে সাধারণ কারণ সেগুলি অপারেটরের হস্তক্ষেপ ছাড়াই স্বয়ংক্রিয়ভাবে ছেড়ে দেওয়া এবং পুনরায় ক্ল্যাম্প করা যায়। একটি হাইড্রোলিক ভিস সাধারণত বিতরণ করে 10 kN থেকে 60 kN ক্ল্যাম্পিং ফোর্সের এবং বারবার হাই-থ্রুপুট চক্রের জন্য নির্মিত।
সাধারণ হাইড্রোলিক ক্ল্যাম্প শৈলী এবং তাদের সাধারণ কাজের রেঞ্জের সারাংশ | ক্ল্যাম্প টাইপ | টিপিক্যাল ফোর্স রেঞ্জ | সেরা অ্যাপ্লিকেশন |
| সুইং বাতা | 5-50 kN | মেশিনিং সেন্টার এবং সমাধির পাথরের উপরে ক্ল্যাম্পিং |
| ব্লক এবং লিঙ্ক বাতা | 3-30 kN | সীমিত স্ট্রোক সহ নিম্ন-প্রোফাইল ফিক্সচার |
| প্রান্ত বাতা | 2-25 kN | অবরুদ্ধ টুল অ্যাক্সেস সহ সাইড ক্ল্যাম্পিং |
| কোলেট এবং ম্যান্ড্রেল প্রসারিত হচ্ছে | 10-80 kN | গিয়ার, হাতা এবং কাস্টিংয়ের জন্য অভ্যন্তরীণ বোর ক্ল্যাম্পিং |
| হাইড্রোলিক ভিস | 10-60 kN | প্যালেটাইজড সিস্টেম এবং স্ব-কেন্দ্রিক ওয়ার্কহোল্ডিং |
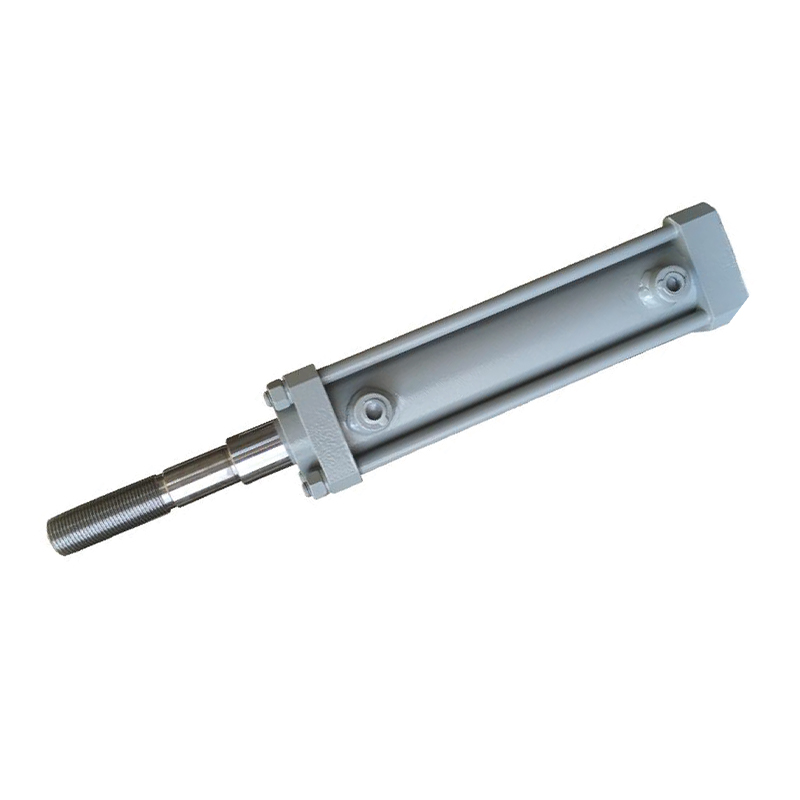 ক্ল্যাম্পিং এবং অ্যাকচুয়েশনের জন্য হাইড্রোলিক সিলিন্ডার একটি বহুমুখী অ্যাকচুয়েটর হাইড্রোলিক শক্তিকে রৈখিক গতিতে রূপান্তর করে, যা উচ্চ-শক্তির উপকরণ এবং নির্ভুল সীল দিয়ে তৈরি করা হয়েছে নির্ভরযোগ্য ক্ল্যাম্পিং এবং মেশিন টুল অ্যাপ্লিকেশনের চাহিদায় অবস্থানের জন্য। পণ্য দেখুন →
আপনি কেনার আগে মূল্যায়ন করার জন্য মূল স্পেসিফিকেশন
একটি হাইড্রোলিক ক্ল্যাম্প তার পিছনের সংখ্যার মতোই ভাল। পণ্যের তুলনা করার সময়, আপনার কাটিং লোড, ফিক্সচার লেআউট এবং সাইকেল টাইম টার্গেটের বিপরীতে নিম্নলিখিত প্যারামিটারগুলি পরীক্ষা করুন।
গুরুত্বপূর্ণ হাইড্রোলিক ক্ল্যাম্প স্পেসিফিকেশন এবং তাদের ব্যবহারিক প্রভাব | স্পেসিফিকেশন | সাধারণ পরিসর | কেন এটা ব্যাপার |
| ক্ল্যাম্পিং বল | 2-80 kN | কাটিং লোডের অধীনে অংশটি অনমনীয় থাকে কিনা তা নির্ধারণ করে |
| পিস্টন স্ট্রোক | 5-50 মিমি | দীর্ঘতর স্ট্রোক গভীর ফিক্সচারে অংশ লোডিং সহজ করে |
| অপারেটিং চাপ | 70, 140, বা 210 বার | উচ্চ চাপ একই বলের জন্য ছোট সিলিন্ডারের অনুমতি দেয় |
| পাম্প প্রবাহ হার | 1-20 লি/মিনিট | ক্ল্যাম্প খোলা-বন্ধ গতি এবং সামগ্রিক চক্র সময় নিয়ন্ত্রণ করে |
| পুনরাবৃত্তিযোগ্যতা | ±0.01 থেকে ±0.05 মিমি | মাল্টি-পার্ট বা প্যালেটাইজড প্রক্রিয়াগুলিতে ধারাবাহিকতাকে প্রভাবিত করে |
| চাপ ছেড়ে দিন | ডাবল-অভিনয় মডেলের জন্য নির্দিষ্ট করা হয়েছে | প্রতিটি চক্রের উপর নির্ভরযোগ্য আনক্ল্যাম্পিং নিশ্চিত করে |
হাইড্রোলিক বনাম বায়ুসংক্রান্ত বনাম যান্ত্রিক ক্ল্যাম্প
প্রতিটি ক্ল্যাম্পিং প্রযুক্তির দোকানের মেঝেতে একটি জায়গা রয়েছে। নীচের তুলনা দেখায় কেন হাইড্রোলিক ক্ল্যাম্পগুলি উচ্চ-শক্তি, উচ্চ-নির্ভুলতা মেশিনিং পরিবেশে আধিপত্য বিস্তার করে।
জলবাহী, বায়ুসংক্রান্ত, এবং যান্ত্রিক ক্ল্যাম্পিং পদ্ধতির তুলনা | মানদণ্ড | হাইড্রোলিক | বায়ুসংক্রান্ত | যান্ত্রিক |
| বল ঘনত্ব | উচ্চ; কমপ্যাক্ট সিলিন্ডার 20-50 kN উত্পাদন করে | কম; সিলিন্ডার 5 kN এর উপরে বড় হয়ে যায় | মাঝারি; অপারেটর শক্তি দ্বারা সীমাবদ্ধ |
| গতি এবং নিয়ন্ত্রণ | মসৃণ, সামঞ্জস্যযোগ্য গতি এবং বল | দ্রুত, কিন্তু বল বায়ু চাপের সাথে পরিবর্তিত হয় | ম্যানুয়াল; অপারেটর প্রযুক্তির উপর নির্ভরশীল |
| পুনরাবৃত্তিযোগ্যতা | চমৎকার; প্রতিটি চক্র অভিন্ন বল | ভালো; বায়ু সংকোচন দ্বারা প্রভাবিত | দরিদ্র; অপারেটর নির্ভরশীল |
| সিস্টেম পদচিহ্ন | পাম্প, জলাধার, ভালভ, পায়ের পাতার মোজাবিশেষ | কম্প্রেসার, FRL, ভালভ | কোনোটিই নয় |
| নয়েজ লেভেল | পরিমিত | উচ্চ | কম |
| খরচ প্রোফাইল | উচ্চer initial, lower long-term per-part cost | কম initial, higher energy cost | কমest initial, highest labor cost |
শিল্প অ্যাপ্লিকেশন যা হাইড্রোলিক ক্ল্যাম্পের উপর নির্ভর করে
হাইড্রোলিক ক্ল্যাম্পগুলি একটি উল্লম্বের মধ্যে সীমাবদ্ধ নয়। কাটিং ফোর্স বেশি, সহনশীলতা আঁটসাঁট, বা চক্রের সময় কম হওয়া আবশ্যক সেখানেই তারা উপস্থিত হয়। সবচেয়ে সাধারণ সেক্টর অন্তর্ভুক্ত:
- CNC মেশিনিং সেন্টার এবং HMC: সমাধির পাথরে সুইং ক্ল্যাম্প এবং হাইড্রোলিক ভিস প্রতি প্যালেটে একাধিক অংশ ধারণ করে, লাইট-আউট উৎপাদন সক্ষম করে।
- স্বয়ংচালিত পাওয়ারট্রেন: ইঞ্জিন ব্লক, সিলিন্ডার হেড এবং ট্রান্সমিশন কেস প্রতি ক্ল্যাম্প স্টেশনে 20-40 kN দিয়ে মেশিন করা হয়, চক্রের সময় প্রায় 30 সেকেন্ডের নিচে থাকে।
- মহাকাশ কাঠামোগত অংশ: পাতলা দেয়ালযুক্ত অ্যালুমিনিয়াম এবং টাইটানিয়াম উপাদানগুলির বিকৃতি এড়াতে কম, বিতরণ করা ক্ল্যাম্পিং বল প্রয়োজন; প্রসারিত mandrels এবং প্রান্ত clamps সাধারণ সমাধান.
- ভারী সরঞ্জাম উত্পাদন: হাইড্রোলিক পাম্প হাউজিং, ভালভ বডি এবং গিয়ারবক্স উপাদানগুলি বড় ফিক্সচারে হাইড্রোলিক ক্ল্যাম্পিংয়ের উচ্চ শক্তির ঘনত্ব থেকে উপকৃত হয়।
- শক্তি এবং বায়ু শক্তি: বড়-ব্যাসের বিয়ারিং হাউজিং এবং গিয়ারবক্স কেসগুলি অনুভূমিক বোরিং মেশিনে আটকানো হয়, যেখানে একটি ছোট ফুটপ্রিন্ট ক্ল্যাম্পকে এখনও ভারী বাধা কাটা প্রতিরোধ করতে হবে।
কিভাবে সঠিক হাইড্রোলিক ক্ল্যাম্পিং পাওয়ার ইউনিট নির্বাচন করবেন
পাওয়ার ইউনিট হল ক্ল্যাম্পিং সিস্টেমের হৃদয়। এটি চাপ সেট করে, প্রবাহ সরবরাহ করে এবং আপনার ক্ল্যাম্পগুলি কত দ্রুত চলে তা নির্ধারণ করে। এই নির্বাচন পদক্ষেপ অনুসরণ করুন:
- আপনার ক্ল্যাম্পের চাপের রেটিং মেলে। যদি বাতা 140 বার রেট করা হয়, একটি নিরাপত্তা মার্জিন ছেড়ে এবং সীল জীবন প্রসারিত করতে 120-130 বারে রিলিফ ভালভ সেট করুন।
- সিলিন্ডারের ভলিউম এবং চক্রের সময় থেকে প্রবাহের হার গণনা করুন। উদাহরণ: 12.6 cm² বোর এলাকা এবং একটি 40 মিমি ক্ল্যাম্পিং স্ট্রোকের একটি সিলিন্ডারের আয়তন 50.4 সেমি³। 3 সেকেন্ডে বন্ধ করার জন্য প্রতি ক্ল্যাম্পে প্রায় 1.0 L/মিনিট প্রয়োজন। চারটি ক্ল্যাম্প একসাথে কাজ করার জন্য, এমন একটি ইউনিট বেছে নিন যা কমপক্ষে 4 এল/মিনিট সরবরাহ করে।
- ডিউটি চক্রের জন্য জলাধারের আকার। একটি ভাল নিয়ম হল একটি জলাধার ভলিউম প্রতি মিনিটে 3-5 বার পাম্প প্রবাহ ক্রমাগত অপারেশন জন্য, বড় যদি মেশিন একটি গরম পরিবেশে চলে।
- ডিউটি সাইকেল রেটিং চেক করুন। বিরতিহীন ক্ল্যাম্পিং একটি এসি পাওয়ার ইউনিটের সাথে ভাল কাজ করে; খুব ঘন ঘন ক্ল্যাম্পিং বা একাধিক শিফটের জন্য একটি অয়েল কুলারের সাথে ক্রমাগত চালানোর জন্য ডিজাইন করা একটি ইউনিটের প্রয়োজন হতে পারে।
- ভালভ ইন্টিগ্রেশন সিদ্ধান্ত নিন. একটি সমন্বিত ভালভ ব্লক এবং বহুগুণ হোসিং, লিক এবং সমাবেশের সময় হ্রাস করে এবং তারা পরে সমস্যা সমাধানকে সহজ করে।
একাধিক ক্ল্যাম্পিং জোন বা অতিরিক্ত হাইড্রোলিক ফাংশন সহ মেশিনগুলির জন্য, একাধিক সার্কিট সহ একটি বড় হাইড্রোলিক স্টেশন একটি ভাল ফিট হতে পারে। ব্রাউজ করুন এসি সিরিজ হাইড্রোলিক পাওয়ার ইউনিট ক্যাটালগ চাপ, প্রবাহ, এবং জলাধার কনফিগারেশন তুলনা করতে।
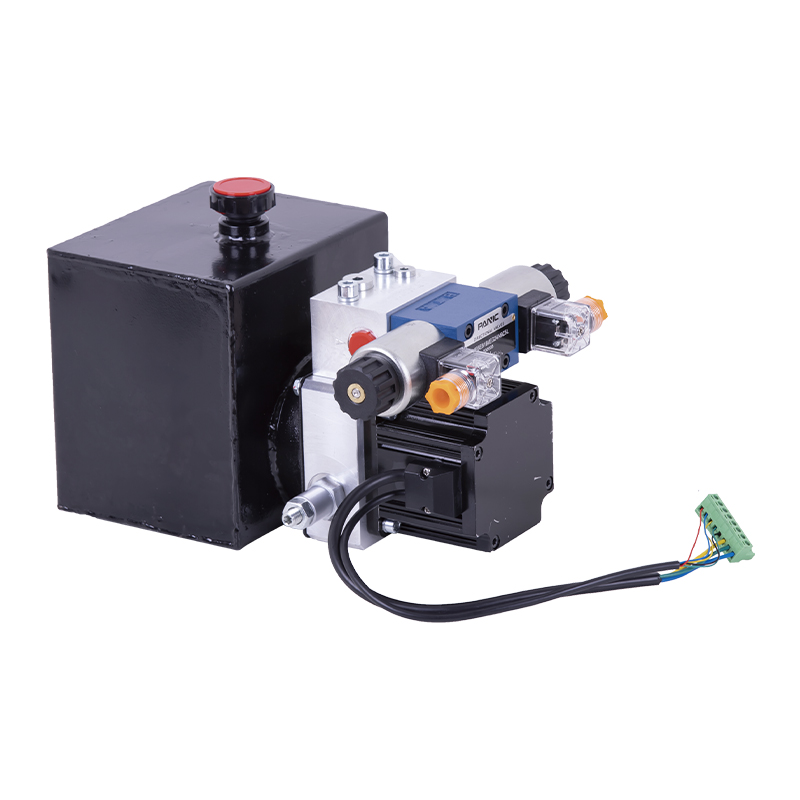
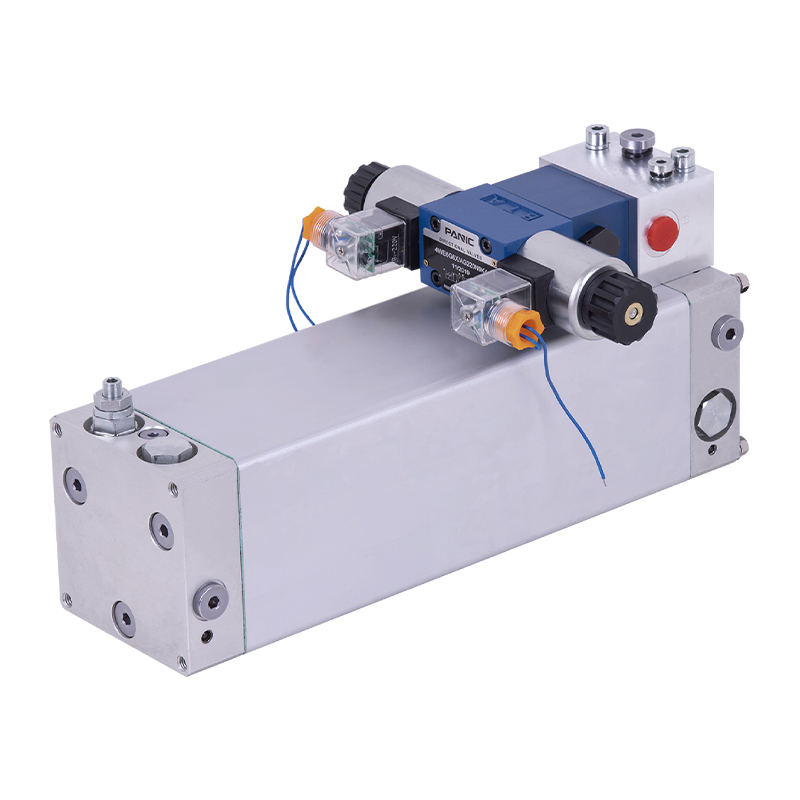
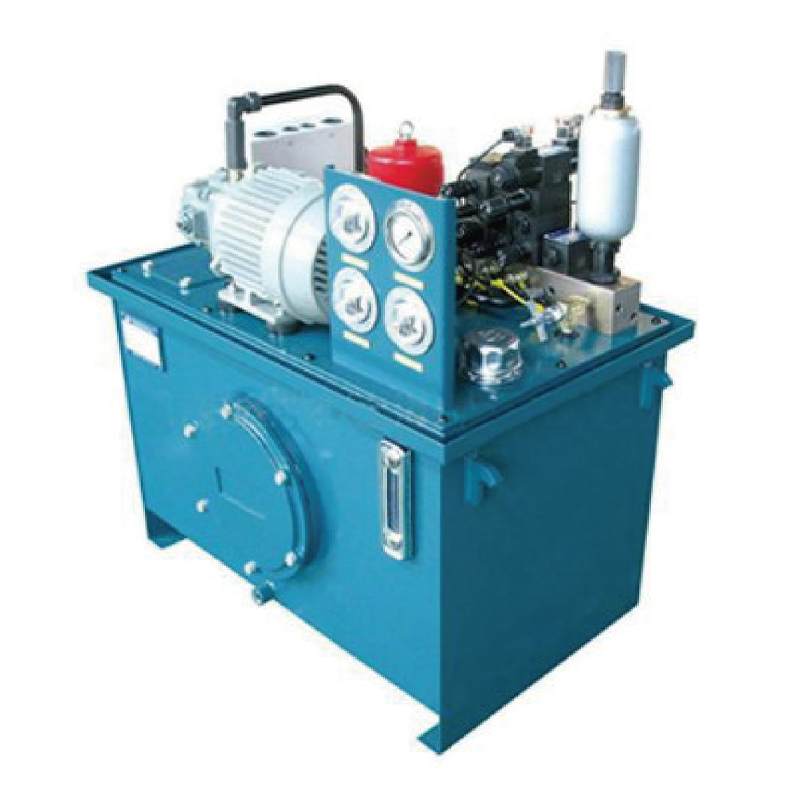 হাইড্রোলিক Station for Multi-Circuit Systems হাইড্রোলিক সিস্টেমের পাওয়ার হার্ট হিসাবে পরিবেশন করা, এই স্টেশনটি পাম্প, মোটর, ট্যাঙ্ক এবং কন্ট্রোল ভালভকে একীভূত করে, শিল্প সরঞ্জাম জুড়ে স্থিতিশীল অপারেশনের জন্য কাস্টমাইজযোগ্য চাপ এবং প্রবাহ সরবরাহ করে। পণ্য দেখুন →
ইনস্টলেশন এবং রক্ষণাবেক্ষণ সর্বোত্তম অভ্যাস
একটি হাইড্রোলিক ক্ল্যাম্পিং সিস্টেম অল্প মনোযোগ দিয়ে বছরের পর বছর চলবে, তবে শুধুমাত্র যদি পরিষ্কারভাবে ইনস্টল করা হয় এবং নিয়মিত পরীক্ষা করা হয়। আপনার বেসলাইন হিসাবে এই অনুশীলনগুলি ব্যবহার করুন:
- প্রস্তুতকারকের প্রস্তাবিত টর্কের সাথে সমস্ত মাউন্টিং বোল্ট শক্ত করুন। আলগা ক্ল্যাম্পগুলি লোডের নিচে চলে যায় এবং ফিক্সচার এবং ওয়ার্কপিস উভয়ই ধ্বংস করে।
- তেল পরিষ্কার রাখুন। ISO 4406 ক্লাস 20/18/15 বা আরও ভাল মেশিন টুল ক্ল্যাম্পিং সার্কিটগুলির জন্য একটি ব্যবহারিক লক্ষ্য। নোংরা তেল আটকে থাকা ভালভ এবং অকাল সীল পরিধানের প্রধান কারণ।
- প্রতি ছয় মাসে ত্রাণ ভালভ সেটিং পরীক্ষা করুন। একটি প্রবাহিত ত্রাণ ভালভ নিঃশব্দে ক্ল্যাম্পিং বল হ্রাস করে এবং স্ক্র্যাপ করা অংশগুলি ঘটায়।
- কাটা বা এমবেডেড চিপগুলির জন্য রড সিল এবং ওয়াইপার রিংগুলি পরিদর্শন করুন। একটি স্কোর করা রড লিক করবে এবং সিলিন্ডারে দূষণ স্বীকার করবে।
- একটি লোড সেল বা ডায়নামোমিটার দিয়ে বার্ষিক ক্ল্যাম্পিং বল যাচাই করুন। মানটি রেকর্ড করুন এবং এটি ডাউনটাইম হওয়ার আগে অভ্যন্তরীণ পরিধান চিহ্নিত করতে পূর্ববর্তী পাঠের সাথে তুলনা করুন।
সাধারণ হাইড্রোলিক ক্ল্যাম্প সমস্যা এবং সেগুলি কীভাবে ঠিক করা যায়
এমনকি ভালভাবে ডিজাইন করা ক্ল্যাম্পিং সিস্টেমগুলি সময়ের সাথে সাথে সমস্যাগুলি বিকাশ করে। নীচের সারণীটি মেশিনের দোকানে প্রায়শই ব্যর্থতার সম্মুখীন হয়।
সাধারণ ব্যর্থতার মোড, তাদের সম্ভাব্য কারণ এবং সংশোধনমূলক কর্ম | উপসর্গ | সম্ভবত কারণ | সংশোধনমূলক ব্যবস্থা |
| ক্ল্যাম্পিং বল drops during machining | পিস্টন সীল অতীত অভ্যন্তরীণ ফুটো; জীর্ণ ত্রাণ ভালভ | সীল প্রতিস্থাপন; রিসেট বা রিলিফ ভালভ প্রতিস্থাপন |
| বাতা ধীরে ধীরে খোলে | প্রবাহ নিয়ন্ত্রণ খুব কম সেট; পাম্প আউটপুট হ্রাস | প্রবাহ বৃদ্ধি; পরিধান জন্য পাম্প চেক |
| সিলিন্ডারের রডের চারপাশে তেল ফুটেছে | ক্ষতিগ্রস্ত রড সীল; রড পৃষ্ঠ স্কোর | রড সীল প্রতিস্থাপন; পলিশ বা রড প্রতিস্থাপন |
| সিস্টেম গরম সঞ্চালিত হয় | কম oil level; wrong viscosity; relief set too high | টপ আপ তেল; প্রস্তাবিত গ্রেড ব্যবহার করুন; ত্রাণ চাপ পুনরায় সেট করুন |
| ক্ল্যাম্প চ্যাটার বা ভাইব্রেট | সার্কিটে বায়ু আটকা পড়ে; চাপ খুব কম সেট | বায়ু রক্তপাত; নির্দিষ্ট স্তরে চাপ বাড়ান |
একটি হাইড্রোলিক ক্ল্যাম্পিং সিস্টেমের খরচ কি?
খরচ সাধারণত উদ্ভিদ পরিচালকদের থেকে প্রথম প্রশ্ন, এবং সৎ উত্তর হল এটি ক্ল্যাম্পের সংখ্যা, ফিক্সচারের জটিলতা এবং পাওয়ার ইউনিটের ক্ষমতার উপর নির্ভর করে। একটি দৃষ্টান্তমূলক পরিকল্পনা চিত্র হিসাবে, চারটি সুইং ক্ল্যাম্প সহ একটি দুই-স্টেশন ফিক্সচার এবং একটি মেশিন টুল হাইড্রোলিক ক্ল্যাম্পিং পাওয়ার ইউনিট সাধারণত পায়ের পাতার মোজাবিশেষ এবং একটি বহুগুণ সহ USD 4,000 থেকে 9,000 রেঞ্জের মধ্যে পড়ে। একই সংখ্যক স্টেশন সহ একটি ম্যানুয়াল ফিক্সচারের দাম USD 1,500 থেকে 3,000 হতে পারে।
পেব্যাক গণনা ছবি পরিবর্তন করে. যদি ম্যানুয়াল ক্ল্যাম্পিং প্রতি অংশে 2 মিনিট সময় নেয় এবং হাইড্রোলিক ক্ল্যাম্পিং সেটিকে 15 সেকেন্ডে কমিয়ে দেয়, 50-অংশের দৈনিক উত্পাদন চালানো প্রতিদিন প্রায় 1.5 ঘন্টা সাশ্রয় করে। প্রতি ঘন্টায় USD 50 এর দোকানের হারে, যা প্রতি বছর মোটামুটি USD 18,000 পর্যন্ত কাজ করে, যার অর্থ অতিরিক্ত প্রাথমিক বিনিয়োগ প্রায়শই ছয় মাসের মধ্যে ফেরত দেয়। এই পরিসংখ্যানগুলি সাধারণ মাঝারি আকারের মেশিনের দোকানের হারের উপর ভিত্তি করে অনুমান পরিকল্পনা করছে এবং আপনার প্রকৃত শ্রম খরচ এবং উত্পাদনের পরিমাণের জন্য সামঞ্জস্য করা উচিত।
শক্তি খরচ সামান্য. একটি 2.2 কিলোওয়াট পাওয়ার ইউনিট প্রতি অংশে মোট এক মিনিটের জন্য কাজ করে প্রতি অংশে প্রায় 0.037 kWh খরচ করে। আদর্শ শিল্প বিদ্যুতের হারে, প্রতি অংশে শক্তির খরচ শতকরা মাত্র একটি ভগ্নাংশ, যা শ্রম সঞ্চয়ের তুলনায় পরিচালন ব্যয়কে প্রায় নগণ্য করে তোলে।
Hydraulic Clamps সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
একটি জলবাহী বাতা কি জন্য ব্যবহৃত হয়?
একটি হাইড্রোলিক ক্ল্যাম্প মেশিনিংয়ের সময় ওয়ার্কপিসগুলিকে নিরাপদে ধরে রাখে। এটি হাইড্রোলিক চাপকে যান্ত্রিক ক্ল্যাম্পিং শক্তিতে রূপান্তরিত করে, উচ্চ পুনরাবৃত্তিযোগ্যতা এবং বল স্তর প্রদান করে যা ম্যানুয়াল বা বায়ুসংক্রান্ত ক্ল্যাম্পের সাথে অর্জন করা কঠিন। সাধারণ ব্যবহারের মধ্যে রয়েছে CNC মিল, লেদ, গ্রাইন্ডার, ট্রান্সফার লাইন এবং নমনীয় উত্পাদন কোষ।
আমার কত ক্ল্যাম্পিং ফোর্স দরকার?
একটি ব্যবহারিক নিয়ম হল ক্ল্যাম্পিং ফোর্সকে সর্বোচ্চ প্রত্যাশিত কাটিং ফোর্সের দুই থেকে তিনগুণ মাপ করা। উপাদানের ধরন, কাটার গভীরতা, ফিড রেট এবং স্পিন্ডেল শক্তি থেকে কাটিয়া শক্তি গণনা করুন, তারপর একটি নিরাপত্তা মার্জিন যোগ করুন। 5 kN কাটিং ফোর্স সহ একটি সাধারণ অ্যালুমিনিয়াম মেশিনিং অপারেশনের জন্য, প্রতি ক্ল্যাম্প অবস্থানে 10-15 kN ক্ল্যাম্পিং ফোর্সের পরিকল্পনা করুন।
আমি কি অপারেটিং চাপ ব্যবহার করা উচিত?
বেশিরভাগ জলবাহী ক্ল্যাম্প 70 থেকে 210 বারের জন্য রেট করা হয়। মেশিন টুল ওয়ার্কহোল্ডিং-এ, 100-140 বার হল সবচেয়ে সাধারণ পরিসর কারণ এটি সিলিন্ডারের আকার, সিল লাইফ এবং তাপ উৎপাদনের ভারসাম্য বজায় রাখে। সর্বদা সার্কিটের সর্বনিম্ন-রেটেড উপাদানের সর্বোচ্চ রেটিং এর নিচে চাপ রিলিফ ভালভ সেট করুন।
একক অভিনয় বা ডবল-অভিনয় clamps?
অটোমেশনের জন্য প্রতিটি চক্রে ইতিবাচক আনক্ল্যাম্পিং প্রয়োজন হলে ডবল-অ্যাক্টিং ক্ল্যাম্পগুলি বেছে নিন। একক-অভিনয় স্প্রিং-রিটার্ন ক্ল্যাম্পগুলি বেছে নিন যখন ব্যর্থ-নিরাপদ ক্ল্যাম্পিং পছন্দ করা হয়, উদাহরণস্বরূপ, যাতে হাইড্রোলিক চাপ অপ্রত্যাশিতভাবে কমে গেলে ওয়ার্কপিসটি আটকে থাকে।
একটি ক্ল্যাম্পিং সিস্টেম কোন ধরনের জলবাহী তেল ব্যবহার করে?
ISO VG 32 অ্যান্টি-ওয়্যার হাইড্রোলিক তেল হল ইনডোর মেশিন শপের পরিবেশের জন্য আদর্শ পছন্দ। উষ্ণ পরিবেষ্টিত তাপমাত্রা বা ভারী ক্রমাগত অপারেশনের জন্য ISO VG 46 ব্যবহার করুন। আপনি যে গ্রেডটি বেছে নিন না কেন, উপাদান প্রস্তুতকারকের দ্বারা সুপারিশকৃত তেল পরিচ্ছন্নতার স্তর বজায় রাখুন, সাধারণত ISO 4406 ক্লাস 20/18/15 বা আরও ভাল৷
কত ঘন ঘন একটি জলবাহী ক্ল্যাম্পিং সিস্টেম পরিসেবা করা উচিত?
প্রতি মাসে তেলের স্তর, ফুটো এবং চাপের সেটিংস পরীক্ষা করুন। প্রতি 2,000 থেকে 3,000 অপারেটিং ঘন্টায় তেল এবং রিটার্ন-লাইন ফিল্টার পরিবর্তন করুন, অথবা যদি তেল বিশ্লেষণে দূষণ দেখা যায় তবে তাড়াতাড়ি। মানের সমস্যা হওয়ার আগে অভ্যন্তরীণ পরিধান ধরতে বার্ষিক একটি লোড সেল দিয়ে ক্ল্যাম্পিং বল পরীক্ষা করুন।
হাইড্রোলিক ক্ল্যাম্পগুলি ধাতব কাটাতে উচ্চ, পুনরাবৃত্তিযোগ্য ক্ল্যাম্পিং শক্তি অর্জনের সবচেয়ে নির্ভরযোগ্য উপায়। একটি সফল ইনস্টলেশনের চাবিকাঠি শুধুমাত্র বাতা নিজেই নয়, সম্পূর্ণ সিস্টেম: সঠিক ক্ল্যাম্প কনফিগারেশন, সঠিক অপারেটিং চাপ, একটি সঠিক আকারের পাওয়ার ইউনিট এবং একটি সুশৃঙ্খল রক্ষণাবেক্ষণের রুটিন। আপনার কাটার লোড এবং চক্রের সময় লক্ষ্য নির্ধারণ করে শুরু করুন, তারপরে সিলিন্ডার বোর, পাম্প প্রবাহ এবং জলাধারের ক্ষমতার দিকে পিছনের দিকে কাজ করুন। এই পদ্ধতিটি আপনাকে একটি ক্ল্যাম্পিং সিস্টেম দেবে যা বছরের পর বছর ধরে অনুমান করা যায় এবং আপনার মেশিনগুলিকে অতিক্রম করে এমন প্রতিটি অংশের গুণমান রক্ষা করে। আপনি যদি একটি নতুন ফিক্সচারের পরিকল্পনা করছেন বা একটি বিদ্যমান লাইন আপগ্রেড করছেন, আমাদের পর্যালোচনা করুন জলবাহী শক্তি ইউনিট product range চাপ এবং প্রবাহ কনফিগারেশন খুঁজে পেতে যা আপনার কাজের প্রয়োজনের সাথে মেলে।